

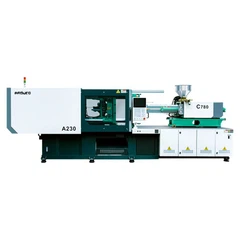
Dalam industri pembuatan, mesin pencetakan suntikan suntikan memainkan peranan penting dalam menghasilkan bekas plastik berkualiti tinggi. Sebagai pembekal terkemuka suntikan suntikan mesin pencetakan, saya telah menyaksikan pelbagai isu yang mungkin ditemui oleh pelanggan semasa operasi mesin -mesin ini. Dalam blog ini, saya akan membincangkan beberapa masalah biasa dengan mesin pencetakan suntikan suntikan dan menyediakan penyelesaian yang berkesan.
1. Ketebalan dinding yang tidak mencukupi atau tidak sekata
Salah satu masalah yang paling lazim ialah isu ketebalan dinding yang tidak mencukupi atau tidak sekata dalam produk yang dibentuk. Ini boleh membawa kepada produk yang terlalu lemah atau mempunyai kualiti yang tidak konsisten, yang tidak dapat diterima dalam kebanyakan aplikasi.
Punca
- Suhu acuan yang tidak betul: Jika suhu acuan terlalu tinggi atau terlalu rendah, ia boleh menjejaskan aliran bahan plastik, mengakibatkan ketebalan dinding yang tidak sekata. Sebagai contoh, suhu acuan yang lebih rendah boleh menyebabkan plastik menguatkan terlalu cepat di beberapa kawasan, sementara suhu yang lebih tinggi boleh menyebabkan aliran yang berlebihan dan dinding yang lebih nipis di bahagian lain.
- Kelajuan suntikan yang tidak betul: Kelajuan suntikan yang tidak konsisten juga boleh menyebabkan masalah. Sekiranya kelajuan suntikan terlalu perlahan, plastik mungkin mula sejuk dan menguatkan sebelum mengisi acuan secara merata. Sebaliknya, kelajuan suntikan yang terlalu cepat boleh menyebabkan pergolakan dalam aliran plastik, yang membawa kepada pengedaran yang tidak sekata.
- Kelemahan reka bentuk acuan: Reka bentuk acuan itu sendiri boleh menjadi faktor penyumbang. Gerbang, pelari, atau rongga yang direka dengan baik boleh menghalang aliran plastik yang lancar, mengakibatkan ketebalan dinding yang tidak sekata.
Penyelesaian
- Mengoptimumkan suhu acuan: Gunakan sistem kawalan suhu yang boleh dipercayai untuk mengekalkan acuan pada suhu yang sesuai. Secara kerap memantau dan menyesuaikan suhu berdasarkan jenis bahan plastik yang digunakan. Sebagai contoh, untuk plastik PET, suhu acuan sekitar 10 - 15 ° C sering disyorkan.
- Laraskan kelajuan suntikan: Mengendalikan ujian untuk menentukan kelajuan suntikan optimum untuk produk dan bahan plastik tertentu. Suntikan moden suntikan pukulan mesin pencetakan biasanya mempunyai tetapan kelajuan suntikan laras, yang boleh menjadi baik - ditala untuk memastikan acuan yang konsisten dan bahkan mengisi acuan.
- Meningkatkan reka bentuk acuan: Bekerja dengan pereka acuan yang berpengalaman untuk memastikan acuan itu mempunyai reka bentuk pintu, pelari, dan rongga yang betul. Pertimbangkan menggunakan perisian simulasi untuk menganalisis aliran plastik dalam acuan dan membuat pelarasan yang diperlukan sebelum mengeluarkan acuan.
2. Pembentukan Flash
Flash adalah plastik yang berlebihan yang melarikan diri dari acuan semasa proses pencetakan. Ia bukan sahaja memberi kesan kepada penampilan produk tetapi juga memerlukan pemprosesan pos tambahan untuk menghapuskan, meningkatkan masa dan kos pengeluaran.


Punca
- Daya pengapit yang tidak mencukupi: Jika daya pengapit mesin tidak mencukupi untuk memegang bahagian acuan bersama -sama dengan ketat, plastik dapat meresap di antara garis perpisahan acuan, mengakibatkan kilat.
- Dipakai - komponen acuan keluar: Lama kelamaan, komponen acuan seperti asas acuan, sisipan, atau permukaan perpisahan boleh haus. Ini boleh membuat jurang antara bahagian acuan, yang membolehkan plastik melarikan diri.
- Tekanan plastik yang berlebihan: Jika tekanan suntikan terlalu tinggi, ia boleh memaksa plastik keluar dari acuan walaupun daya pengapit adalah mencukupi.
Penyelesaian
- Meningkatkan daya pengapit: Semak tetapan daya pengapit mesin dan tambahkannya jika perlu. Walau bagaimanapun, berhati -hati untuk tidak mengatasi - ketatkan, kerana ini boleh merosakkan acuan. Rujuk manual mesin untuk julat daya pengapit yang disyorkan berdasarkan saiz acuan dan jenis plastik yang digunakan.
- Ganti komponen acuan yang dipakai - keluar: Secara kerap memeriksa acuan untuk tanda -tanda haus dan lusuh. Gantikan apa -apa komponen yang dipakai dengan segera untuk memastikan meterai yang ketat di antara bahagian acuan.
- Laraskan tekanan plastik: Kurangkan tekanan suntikan ke tahap yang mencukupi untuk mengisi acuan tetapi tidak begitu tinggi untuk menyebabkan kilat. Ini mungkin memerlukan beberapa percubaan dan kesilapan, tetapi ia dapat mengurangkan kejadian kilat.
3. Warping Produk
Warping adalah ubah bentuk produk yang dibentuk dari bentuk yang dimaksudkan. Ia boleh disebabkan oleh pelbagai faktor dan boleh menyebabkan produk tidak dapat digunakan dalam beberapa kes.
Punca
- Penyejukan tidak sekata: Jika proses penyejukan tidak seragam, bahagian produk yang berlainan akan sejuk pada kadar yang berbeza, menyebabkan tekanan dalaman yang membawa kepada warping. Sebagai contoh, jika satu sisi produk sejuk lebih cepat daripada yang lain, ia akan berkontrak lebih banyak, menghasilkan bentuk bengkok atau terdistorsi.
- Tekanan sisa: Semasa proses suntikan dan pencetakan, tegasan sisa boleh dibina dalam plastik. Tekanan ini boleh dikeluarkan dari masa ke masa, menyebabkan produk meledingkan.
- Letakkan yang tidak betul: Jika produk dikeluarkan dari acuan terlalu awal atau dengan daya yang berlebihan, ia boleh menyebabkan ubah bentuk dan melengkung.
Penyelesaian
- Pastikan penyejukan seragam: Gunakan sistem penyejukan yang direka untuk acuan. Ini mungkin termasuk saluran penyejukan dalam acuan untuk mengedarkan penyejuk secara merata. Laraskan masa penyejukan berdasarkan saiz dan ketebalan produk untuk memastikan semua bahagian produk sejuk pada kadar yang sama.
- Mengurangkan tekanan sisa: Melaksanakan proses penyepuh pos untuk melegakan tekanan sisa. Annealing melibatkan pemanasan produk ke suhu tertentu dan kemudian perlahan -lahan menyejukkannya. Ini membantu untuk melegakan tekanan dalaman dalam plastik.
- Meningkatkan proses pelepasan: Laraskan mekanisme lonjakan untuk memastikan produk itu dikeluarkan perlahan -lahan dan pada masa yang tepat. Gunakan pin lonjakan atau plat yang diposisikan dengan betul untuk mengelakkan penggunaan kuasa yang tidak rata pada produk.
4. Getaran Mesin dan Kebisingan
Getaran dan bunyi yang berlebihan semasa operasi mesin pencetakan pukulan suntikan boleh menjadi tanda masalah yang mendasari. Ia juga boleh menjadi bahaya keselamatan dan boleh menjejaskan kualiti produk yang dibentuk.
Punca
- Komponen tidak seimbang: Komponen seperti skru, unit suntikan, atau unit penjepit mungkin tidak seimbang. Ini boleh menyebabkan mesin bergetar semasa operasi.
- Bolt dan pengikat longgar: Lama kelamaan, bolt dan pengikat pada mesin boleh menjadi longgar kerana getaran berterusan. Ini dapat memburukkan lagi masalah getaran dan juga menimbulkan risiko keselamatan.
- Usang - galas keluar: Galas di bahagian bergerak mesin boleh haus, menyebabkan peningkatan geseran dan getaran.
Penyelesaian
- Komponen mesin keseimbangan: Secara kerap memeriksa dan mengimbangi komponen mesin. Ini mungkin memerlukan penggunaan peralatan khusus untuk mengukur dan menyesuaikan keseimbangan skru, unit suntikan, dll.
- Kencangkan bolt dan pengikat: Mengendalikan pemeriksaan rutin mesin dan ketatkan sebarang bolt dan pengikat yang longgar. Gunakan sepana tork untuk memastikan bahawa bolt diketatkan ke spesifikasi yang betul.
- Ganti yang dipakai - galas keluar: Gantikan apa -apa galas yang dipakai dengan segera. Gunakan galas berkualiti tinggi yang sesuai untuk keadaan operasi mesin untuk memastikan operasi yang lancar dan tenang.
5. Penyumbatan Bahan
Penyumbatan dalam sistem pemakanan bahan boleh mengganggu proses pengeluaran dan membawa kepada kualiti produk yang tidak konsisten.
Punca
- Bahan tercemar: Jika bahan plastik mengandungi bahan cemar seperti habuk, serpihan, atau zarah asing, ia boleh menyumbat sistem pemakanan bahan, termasuk corong, skru, dan muncung.
- Pengeringan bahan yang tidak betul: Bahan plastik yang tidak kering boleh membentuk rumpun, yang boleh menyebabkan penyumbatan. Sebagai contoh, jika kandungan kelembapan dalam plastik terlalu tinggi, ia boleh menyebabkan pembentukan aglomerat semasa proses lebur.
- Dipakai - skru atau muncung: Skru atau muncung yang dipakai - boleh mengurangkan kapasiti aliran, menjadikannya lebih mudah untuk menyumbat.
Penyelesaian
- Gunakan bahan bersih: Pastikan bahan plastik disimpan dalam persekitaran yang bersih dan bebas daripada bahan pencemar. Gunakan penapis dalam sistem pemakanan bahan untuk mengeluarkan mana -mana zarah asing.
- Pengeringan bahan yang betul: Ikuti prosedur pengeringan yang disyorkan untuk bahan plastik tertentu. Gunakan unit pengeringan yang boleh dipercayai dan memantau kandungan lembapan bahan untuk memastikan ia berada dalam julat yang boleh diterima.
- Gantikan skru atau muncung yang dipakai - keluar: Secara kerap memeriksa skru dan muncung untuk tanda -tanda haus. Gantikannya jika perlu untuk mengekalkan aliran bahan yang lancar.
Sebagai pembekal mesin pencetakan suntikan suntikan, kami memahami pentingnya menyediakan produk berkualiti tinggi dan penyelesaian yang boleh dipercayai kepada pelanggan kami. Kami juga menawarkan pelbagai mesin yang berkaitan, sepertiMesin pencetakan suntikan plastik mini,Mesin pengacuan suntikan CNC, danMesin pencetakan suntikan pallet plastik. Sekiranya anda menghadapi sebarang masalah dengan mesin pencetakan pukulan suntikan anda atau berminat untuk membeli mesin baru, sila hubungi kami untuk perbincangan dan bantuan lanjut.
Rujukan
- "Buku Panduan Pencetakan Suntikan" oleh O. Olszewski
- "Reka Bentuk dan Pembangunan Produk Plastik" oleh John Beaumont
- Manual teknikal suntikan suntikan regangan mesin pencetak dari pengeluar terkemuka.