

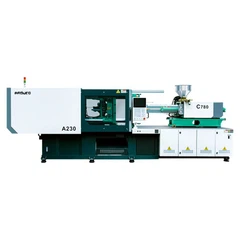
ကုန်ထုတ်လုပ်မှုနယ်ပယ်တွင်ကြီးမားသောထိုးဖောက်သည့်စက်များသည်ပလပ်စတစ်ထုတ်ကုန်များကျယ်ပြန့်စွာထုတ်လုပ်ရာတွင်အဓိကအခန်းကဏ် play မှပါ 0 င်သည်။ နောက်ဆုံးထုတ်ကုန်၏အားသာချက်သည် application အမျိုးမျိုးအတွက်အရည်အသွေး, ကြာရှည်ခံမှုနှင့်သင့်လျော်မှုကိုဆုံးဖြတ်ပေးသောအရေးပါသောအချက်တစ်ခုဖြစ်သည်။ ကြီးမားသောဆေးထိုးခြင်းမှိုစက်များ၏ ဦး ဆောင်သောကုန်ပစ္စည်းပေးသွင်းသူတစ် ဦး အနေဖြင့်ဆေးထိုးခြင်းမှိုဖြစ်စဉ်များသည်ထုတ်ကုန်အစွမ်းသတ္တိကိုသိသိသာသာသွဇာလွှမ်းမိုးနိုင်ကြောင်းကိုယ်တိုင်ကိုယ်ကျသက်သေခံခဲ့သည်။ ဤဘလော့ဂ်ပို့စ်တွင်ကျွန်ုပ်သည်ကြီးမားသောထိုးသွင်းစက်များ အသုံးပြု. ထုတ်လုပ်သောထုတ်ကုန်များ၏စွမ်းအားနှင့်သူတို့၏သက်ရောက်မှုအပေါ် 4 င်းတို့၏သက်ရောက်မှုများကိုကျွန်ုပ်သိရှိနိုင်သည်။
အပူအအေး
အပူချိန်သည်ဆေးထိုးခြင်းမှိုဖြစ်စဉ်တွင်အဓိကအချက်များအနက်မှတစ်ခုဖြစ်သည်။ ၎င်းသည်ပလတ်စတစ်ပစ္စည်း, စီးဆင်းမှုအပြုအမူနှင့်ထုတ်ကုန်၏အအေးနှုန်းကိုသက်ရောက်စေသည်။ ဆေးထိုးခြင်းစက်တွင်အဓိကအပူချိန်ချိန်ညှိချက်များ - စည်အပူအပူချိန်, မှိုအပူချိန်နှင့်အပူချိန်အပူချိန်တွင်အဓိကအပူချိန်သုံးခုရှိသည်။
အဆိုပါစည်အပူချိန်ပလပ်စတစ်လုံးလေးများအရည်ပျော်ရန်အတွက်တာဝန်ရှိသည်။ အကယ်. စည်အပူချိန်နိမ့်လွန်းပါကပလပ်စတစ်များသည်လုံးဝအရည်ပျော်သွားမည်မဟုတ်ပါ, ဤသည်ပလပ်စတစ်အမှုန်များကိုစနစ်တကျအတူတကွပေါင်းစပ်မထားသည့်အတွက်ထုတ်ကုန်တွင်အားနည်းသောအစက်အပြောက်များကိုဖြစ်ပေါ်စေနိုင်သည်။ အခြားတစ်ဖက်တွင်မူ, စည်အပူအပူချိန်မြင့်လွန်းပါကပလပ်စတစ်သည်၎င်း၏စက်မှုဂုဏ်သတ္တိများကိုလျော့ချစေပြီးပလပ်စတစ်ကိုယုတ်ညံ့စေနိုင်သည်။
ထုတ်ကုန်အစွမ်းသတ္တိကိုဆုံးဖြတ်ရာတွင်မှိုအပူချိန်သည်အရေးပါသောအခန်းကဏ် plays မှပါ 0 င်သည်။ အောက်ပိုင်းမှိုအပူချိန်သည်ပလတ်စတစ်ကိုပိုမိုမြန်ဆန်စွာအအေးပေးနိုင်သည်။ ဤအတွင်းပိုင်းဖိစီးမှုများသည်ထုတ်ကုန်ကိုအားနည်းစေပြီး၎င်းကိုအက်ကွဲခြင်းကိုပိုမိုကျရောက်စေနိုင်သည်။ အပြန်အလှန်အားဖြင့်ပိုမိုမြင့်မားသောပုံသွင်းအပူချိန်သည်ပလတ်စတစ်ကိုပိုမိုကောင်းမွန်စေသည်။ ၎င်းသည်အတွင်းပိုင်းဖိစီးမှုများကိုလျှော့ချရန်နှင့်ထုတ်ကုန်၏အင်အားကိုတိုးတက်စေရန်ကူညီသည်။ သို့သော်မှိုအပူချိန်အလွန်မြင့်မားပါက၎င်းသည်စက်ဘီးစီးခြင်းကိုပိုမိုမြင့်မားစေနိုင်သည်။
စည်မှိုလိုင်အထိသွန်းသောပလပ်စတစ်ကိုချောမွေ့စွာစီးဆင်းစေရန်အတွက် nozzle အပူချိန်သည်အရေးကြီးသည်။ အကယ်. nozzle အပူချိန်မှာအလွန်နိမ့်ပါကပလပ်စတစ်သည် nozzle တွင်ခိုင်မာစေရန်, ပိတ်ဆို့ခြင်းနှင့်မှိုများကိုဖြည့်စွက်ခြင်းများဖြစ်ပေါ်စေသည်။ အကယ်. nozzle အပူချိန်မြင့်လွန်းပါက၎င်းသည်ပလတ်စတစ်ကို drool သို့မဟုတ် string ကိုဖြစ်စေနိုင်သည်။ ၎င်းသည်ထုတ်ကုန်၏အရည်အသွေးနှင့်ခွန်အားကိုအကျိုးသက်ရောက်နိုင်သည်။
ဖိနှိပ်ခြင်း
ထိုးဖိအားပေးမှုနှင့်ဖိအားပေးမှုများသည်ထုတ်ကုန်အစွမ်းသတ္တိအပေါ်သိသိသာသာသက်ရောက်မှုရှိသည့်ဆေးထိုးပုံသွင်းခြင်းလုပ်ငန်းစဉ်တွင်အဓိကဖိအားပေးမှုနှစ်ခုဖြစ်သည်။
ဆေးထိုးဖိအားကိုသွန်းသောပလတ်စတစ်ကိုမှိုလိုင်သို့အတင်းဖိအားပေးရန်အသုံးပြုသည်။ ပိုမိုမြင့်မားသောဆေးထိုးအပ်ဖိအားသည်အထူးသဖြင့်ရှုပ်ထွေးသောသို့မဟုတ်ပါးလွှာသောအစိတ်အပိုင်းများအတွက်မှိုအပိုများဖြည့်ဆည်းပေးနိုင်သည်။ သို့သော်ဆေးထိုးဖိအားသည်အလွန်မြင့်မားပါက၎င်းသည်ပလပ်စတစ်အပေါ်အလွန်အမင်းညှပ်စိတ်ဖိစီးမှုများကိုဖြစ်စေနိုင်သည်။ မော်လီကျူးတိမ်းညွတ်မှုသည်ထုတ်ကုန်၏အစိတ်အပိုင်းတစ်ခု၏ anisotropic ဂုဏ်သတ္တိများကိုဖြစ်ပေါ်စေနိုင်သည်။ အကယ်. ကုန်ပစ္စည်းသည်လမ်းကြောင်းများစွာတွင်အင်အားစုများကိုခံနိုင်ရည်ရှိရန်လိုအပ်ပါက၎င်းသည်ပြ a နာတစ်ခုဖြစ်နိုင်သည်။
ပုံသွင်းသောဖိအားသည်ပုံသဏ် into ာန်အလ်သည်ပလတ်စတစ်၏ကျုံ့မှုကိုအအေးခံရန်အတွက်လျော်ကြေးပေးရန်ဖြည့်ထားသည်။ ကုန်ပစ္စည်း၏သိပ်သည်းမှုနှင့်ယူနီဖောင်းဖွဲ့စည်းပုံကိုသေချာစေရန်လုံလောက်သောဖိအားပေးမှုသည်မရှိမဖြစ်လိုအပ်သည်။ ဖိအားပေးမှုများလွန်းပါကထုတ်ကုန်သည်ပျက်ပြယ်သို့မဟုတ်နစ်မြုပ်အမှတ်အသားများရှိနိုင်သည်။ ၎င်းသည်၎င်း၏အားသာချက်များကိုသိသိသာသာလျှော့ချနိုင်သည်။ အခြားတစ်ဖက်တွင်မူဖိအားသည်အလွန်မြင့်မားသည်ဆိုပါက၎င်းသည်ပလပ်စတစ်ထုပ်ပိုးခြင်းနှင့်အတွင်းပိုင်းဖိစီးမှုများနှင့်အတိုင်မြင့်တက်စေနိုင်သည်။
ဆေးထိုးအမြန်နှုန်း
ဆေးထိုးအမြန်နှုန်းသည်သွန်းသောအခေါင်းပေါက်ထဲ၌အရည်ပျော်သောပလပ်စတစ်ကိုမည်မျှလျင်မြန်စွာထိုးသွင်းသည်ကိုဆုံးဖြတ်သည်။ ပိုမိုမြင့်မားသောဆေးထိုးမြန်နှုန်းသည်ဖြည့်စွက်ရန်အချိန်ကိုလျှော့ချနိုင်ပြီးအထူးသဖြင့်ရှည်လျားသောစီးဆင်းမှုလမ်းကြောင်းများသို့မဟုတ်ပါးလွှာသောနံရံများနှင့်အတူမှိုအပြည့်အဝဖြည့်စွက်ရန်ကူညီနိုင်သည်။ သို့သော်အလွန်မြင့်မားသောဆေးထိုးအမြန်နှုန်းသည်လေထန်သောပလပ်စတစ်စီးဆင်းမှုကိုဖြစ်ပေါ်စေနိုင်သည်။ ဤလေထုပူဖောင်းများသည်စိတ်ဖိစီးမှုများသောအားဖြင့်အရေးယူမှုများပြုလုပ်ပြီးထုတ်ကုန်ကိုအားနည်းစေနိုင်သည်။
အခြားတစ်ဖက်တွင်မူအနိမ့်ဆုံးဆေးထိုးမြန်နှုန်းသည်ပလပ်စတစ်စီးဆင်းမှုပိုမိုများပြားလာနိုင်ပြီးလေထုချုပ်နှောင်ထားမှုဖြစ်နိုင်ခြေကိုလျော့နည်းစေသည်။ အကယ်. ဆေးထိုးအမြန်နှုန်းနိမ့်ပါကထစ်သည်လုံးဝမဖြည့်မီပလတ်စတစ်သည်အအေးခံခြင်းမပြုမီအအေးခံ။ အသားအရေကိုစတင်နိုင်သည်။
အအေးအချိန်
အအေးအချိန်သည်မှို၌ပလပ်စတစ်ကိုခိုင်မာစေရန်ခွင့်ပြုထားသည့်ကာလဖြစ်သည်။ ၎င်းသည်ထုတ်ကုန်၏အတွင်းပိုင်းဖွဲ့စည်းပုံနှင့်အစွမ်းသတ္တိကိုအကျိုးသက်ရောက်စေသောအရေးကြီးသော parameter တစ်ခုဖြစ်သည်။ ပိုမိုကြာမြင့်စွာအအေးအချိန်သည်ပလတ်စတစ်ကိုပိုမိုနှေးကွေးစွာနှင့်တူညီစွာအေးဆေးတည်ငြိမ်စေရန်ခွင့်ပြုသည်, ၎င်းသည်အတွင်းပိုင်းဖိစီးမှုများကိုလျှော့ချရန်နှင့် Semi ၏ crystallinity ကိုတိုးတက်စေရန်ကူညီသည်။ ပိုမိုမြင့်မားသော Crystallinity သည်ယေဘုယျအားဖြင့်စက်မှုဆိုင်ရာဂုဏ်သတ္တိများနှင့်ပိုမိုမြင့်မားသောခွန်အားကိုဖြစ်ပေါ်စေသည်။
သို့သော်အလွန်ရှည်လျားသောအအေးအချိန်သည်သံသရာအချိန်ကိုတိုးစေပြီးထုတ်လုပ်မှုထိရောက်မှုကိုလျော့နည်းစေသည်။ အခြားတစ်ဖက်တွင်မူအအေးအချိန်သည်တိုလွန်းပါကပလပ်စတစ်သည်လုံးဝခိုင်မာစေရန်နှင့်ထုတ်ကုန်သည်ပျော့ပျောင်းသောသို့မဟုတ်စေးကပ်သောမျက်နှာပြင်ရှိနိုင်သည်။ ၎င်းသည်ထုတ်ကုန်အားနည်းသောမညီမညာဖြစ်နေသောအအေးခံခြင်းကြောင့်အတွင်းပိုင်းဖိစီးမှုများကိုမြင့်မားစေနိုင်သည်။

ပစ္စည်းရွေးချယ်ရေးနှင့်လုပ်ငန်းစဉ် parameterition အပြန်အလှန်ဆက်သွယ်မှု
ထုတ်ကုန်အစွမ်းသတ္တိအပေါ်ဖြစ်စဉ် parameterster များ၏သွဇာလွှမ်းမိုးမှုသည်အသုံးပြုသောပလပ်စတစ်ပစ္စည်းအမျိုးအစားပေါ်မူတည်သည်ကိုသတိပြုရန်အရေးကြီးသည်။ ကွဲပြားခြားနားသောပလတ်စတစ်များတွင်ကွဲပြားခြားနားသောအရည်ပျော်မှုအမျိုးမျိုး, viscosity ဝိသေသလက္ခဏာများနှင့်ကျုံ့နှုန်းများရှိသည်။ ဥပမာ - polyethylene နှင့် polypropylene ကဲ့သို့သောပုံသဏ် crysts ပလတ်စတစ်များမှာ polystyressene နှင့် polycarbonate ကဲ့သို့သော amorphous ပလတ်စတစ်များနှင့်နှိုင်းယှဉ်လျှင်ကွဲပြားခြားနားသောလုပ်ငန်းစဉ်အခြေအနေအမျိုးမျိုးလိုအပ်သည်။
ထို့အပြင်လုပ်ငန်းစဉ် parameters တွေကိုလွတ်လပ်စွာမပြုမူပါဘူး။ သူတို့ကတစ် ဦး နှင့်တစ် ဦး ရှုပ်ထွေးသောနည်းလမ်းများဖြင့်အပြန်အလှန်ဆက်သွယ်သည်။ ဥပမာအားဖြင့်, အပူချိန်ပြောင်းလဲမှုသည်ပလတ်စတစ်၏စိတ်ဝင်စားမှုကိုအကျိုးသက်ရောက်နိုင်သည်။ ထို့ကြောင့်အကောင်းဆုံးထုတ်ကုန်အစွမ်းသတ္တိကိုအောင်မြင်ရန်လုပ်ငန်းစဉ် parameters များကိုတစ်ပြိုင်နက်တည်းလုပ်ဆောင်ရန်မရှိမဖြစ်လိုအပ်သည်။
ကြီးမားသောဆေးထိုးစက်ပစ္စည်းပေးသွင်းသူအဖြစ်ကျွန်ုပ်တို့၏ဖြေရှင်းချက်
ကြီးမားသောထိုးသွင်းထားသောစက်ပစ္စည်းများပေးသွင်းသူတစ် ဦး အနေဖြင့်မြင့်မားသောခွန်အားထုတ်ကုန်များရရှိရန်ဤလုပ်ငန်းစဉ်သတ်မှတ်ချက်များ၏အရေးပါမှုကိုကျွန်ုပ်တို့နားလည်ပါသည်။ ကျွန်ုပ်တို့၏စက်များသည်အပူချိန်, ဖိအား, ဆေးထိုးခြင်းမြန်နှုန်းနှင့်အအေးမိချိန်ကိုတိကျသောပြုပြင်ခြင်းကိုတိကျသောထိန်းချုပ်မှုစနစ်များတပ်ဆင်ထားသည်။
ကျွန်ုပ်တို့၏ဖောက်သည်များအားပြည့်စုံသောလေ့ကျင့်မှုနှင့်အထောက်အပံ့များကိုကျွန်ုပ်တို့လည်းပေးကြသည်။ ကျွန်ုပ်တို့၏ကျွမ်းကျင်သူအဖွဲ့သည်ပလတ်စတစ်ပစ္စည်းနှင့်ထုတ်ကုန်ဒီဇိုင်းအပေါ် အခြေခံ. အကောင်းဆုံးဖြစ်စဉ်ကို parameters များကိုတည်ဆောက်ရန်ကူညီနိုင်သည်။ ကျွန်ုပ်တို့၏စက်များအသုံးပြုခြင်းနှင့်အကြံပြုထားသောလုပ်ငန်းစဉ်ဆက်တင်များအတိုင်းကျွန်ုပ်တို့၏ဖောက်သည်များသည်အရည်အသွေးမြင့်မားသော,
ကြီးမားသောဆေးထိုးခြင်းမှိုစက်များအပြင်အခြားစက်များအမျိုးမျိုးကိုကျွန်ုပ်တို့လည်းပေးသည်အသေးစားပလပ်စတစ်ဆေးထိုးခြင်းမှိုစက်,ထိုးထိုးဆန့်မှုတ်ထိုးစက်နှင့်ပုလင်းထိုးခြင်းမှိုစက်။ ဤစက်များသည်မတူညီသောစက်မှုလုပ်ငန်းများတွင်ကျွန်ုပ်တို့၏ဖောက်သည်များ၏မတူကွဲပြားသောလိုအပ်ချက်များကိုဖြည့်ဆည်းရန်ဒီဇိုင်းပြုလုပ်ထားသည်။
ကောက်ချက်
ဆေးထိုးခြင်း, ဖိအား, ဆေးထိုးခြင်းမြန်နှုန်းများအပါအ 0 င်ဆေးထိုးခြင်းလုပ်ငန်းစဉ် parameters များ, ဤ parameters တွေကိုဂရုတစိုက်ထိန်းချုပ်ခြင်းနှင့်၎င်းတို့အကြားအပြန်အလှန်ဆက်သွယ်မှုကိုစဉ်းစားခြင်းအားဖြင့်ထုတ်လုပ်သူများသည်အမျိုးမျိုးသော application များ၏တောင်းဆိုချက်များနှင့်ကိုက်ညီသောအားသာချက်မြင့်မားသောစွမ်းအားများကိုထုတ်လုပ်နိုင်သည်။

အကယ်. သင်သည်ကြီးမားသောဆေးထိုးခြင်းမှိုစက်သို့မဟုတ်ကျွန်ုပ်တို့၏အခြားထုတ်ကုန်များသို့မဟုတ်အခြားထုတ်ကုန်များနှင့်စျေးကွက်တွင်ရှိပါကကျွန်ုပ်တို့အားအသေးစိတ်ဆွေးနွေးရန်ကျွန်ုပ်တို့အားဆက်သွယ်ရန်ဖိတ်ခေါ်ပါသည်။ ကျွန်ုပ်တို့၏အသင်းသည်သင်၏လိုအပ်ချက်များကိုဖြည့်တင်းရန်အကောင်းဆုံးဖြေရှင်းနည်းများကိုပေးရန်အဆင်သင့်ဖြစ်သည်။ သင်၏ကုန်ထုတ်လုပ်မှုရည်မှန်းချက်များအောင်မြင်ရန်အတူတကွလုပ်ဆောင်ကြပါစို့။
ကိုးကားခြင်း
- Rosato, DV, & Rosato, DV (2000) ။ ထိုးခြင်းမှိုလက်စွဲစာအုပ်။ Kluwer ပညာရေးဆိုင်ရာကြေညာသူများ။
- Beaumont, JP (2003) ။ ထိုးသွင်းခြင်းပြ troubl နာဖြေရှင်းခြင်း - လက်တွေ့လမ်းညွှန်။ Hanser Gardner စာပေများ။
- OSSwald, Ta နှင့် Turng, L. S. (2003) ။ ထိုးခြင်းမှိုလက်စွဲစာအုပ်။ Hanser ထုတ်ဝေသူများ။