

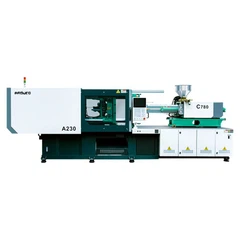
Dalam industri pembuatan, mesin pengacuan suntikan botol memainkan peranan penting dalam menghasilkan botol plastik berkualiti tinggi dengan cekap. Sebagai pembekal utama mesin pengacuan suntikan botol, saya teruja untuk berkongsi dengan anda prinsip kerja di sebalik peralatan yang luar biasa ini.
1. Gambaran Keseluruhan Mesin Pengacuan Suntikan Botol
Mesin pengacuan suntikan botol direka untuk mengubah bahan mentah plastik kepada pelbagai jenis botol. Ia digunakan secara meluas dalam industri seperti minuman, farmaseutikal, dan kosmetik, di mana permintaan untuk botol plastik adalah tinggi. Syarikat kami menawarkan pelbagai mesin pengacuan suntikan, termasuk230 - tan mesin pengacuan suntikan hidraulik mendatar,330 - tan mesin pengacuan suntikan hidraulik mendatar, dan1400 - tan mesin pengacuan suntikan hidraulik mendatar, setiap satu disesuaikan dengan keperluan pengeluaran yang berbeza.
2. Komponen Utama Mesin Pengacuan Suntikan Botol
2.1 Unit Suntikan
Unit suntikan bertanggungjawab untuk mencairkan dan menyuntik bahan plastik ke dalam acuan. Ia terdiri daripada corong, skru, pemanas, dan muncung. Corong adalah tempat pelet plastik dimuatkan. Semasa skru berputar, ia menghantar pelet plastik ke hadapan. Pemanas yang mengelilingi tong memanaskan plastik, secara beransur-ansur mencairkannya menjadi cecair likat. Plastik cair kemudian terkumpul di hadapan skru. Apabila jumlah plastik yang diperlukan sedia, skru bergerak ke hadapan, bertindak seperti omboh, dan menyuntik plastik cair melalui muncung ke dalam rongga acuan.
2.2 Unit Pengapit
Unit pengapit memegang acuan di tempatnya semasa proses suntikan dan memberikan daya untuk memastikan acuan tertutup. Ia biasanya termasuk plat tetap, plat bergerak, mekanisme pengapit (seperti sistem hidraulik atau mekanikal), dan kawasan pelekap acuan. Sebelum suntikan, plat bergerak bergerak ke arah plat tetap untuk menutup acuan. Sebaik sahaja acuan ditutup, mekanisme pengapit menggunakan daya tekanan tinggi untuk menghalang acuan daripada terbuka semasa suntikan plastik cair. Selepas plastik telah sejuk dan pepejal, unit pengapit membuka acuan untuk mengeluarkan botol yang telah siap.
2.3 Sistem Kawalan
Sistem kawalan adalah otak mesin pengacuan suntikan botol. Ia memantau dan mengawal semua proses, termasuk suhu, tekanan, kelajuan dan masa. Sistem kawalan moden selalunya berasaskan komputer, membolehkan kawalan yang tepat dan tepat. Operator boleh menetapkan parameter yang dikehendaki pada panel kawalan, dan sistem akan memastikan mesin beroperasi dalam spesifikasi tersebut. Sebagai contoh, ia boleh melaraskan suhu pemanasan untuk mengekalkan kelikatan yang betul bagi plastik cair, atau mengawal tekanan suntikan untuk memastikan pengisian lengkap rongga acuan.
3. Kitaran Kerja Mesin Pengacuan Suntikan Botol
3.1 Penutup Acuan
Kitaran kerja bermula dengan proses penutupan acuan. Plat bergerak unit pengapit didorong ke arah plat tetap oleh mekanisme pengapit. Apabila kedua-dua plat bersatu, bahagian acuan dijajarkan dan diapit dengan ketat. Daya pengapit adalah penting kerana ia mestilah mencukupi untuk menahan tekanan tinggi yang dihasilkan semasa proses suntikan.
3.2 Peleburan dan Suntikan Plastik
Semasa acuan ditutup, unit suntikan mula menyediakan plastik cair. Pelet plastik dalam corong dimasukkan ke dalam tong dengan skru berputar. Semasa skru berputar, ia bukan sahaja membawa plastik ke hadapan tetapi juga menggunting dan memampatkannya, menghasilkan haba melalui geseran. Pemanas luaran pada tong juga menyumbang kepada mencairkan plastik. Setelah plastik cair sepenuhnya dan jumlah yang diperlukan telah terkumpul di hadapan skru, skru bergerak ke hadapan dengan pantas, menyuntik plastik cair melalui muncung ke dalam rongga acuan. Kelajuan dan tekanan suntikan dikawal dengan teliti untuk memastikan plastik memenuhi keseluruhan rongga secara sekata tanpa menyebabkan sebarang kecacatan seperti gelembung udara atau tembakan pendek.
3.3 Penyejukan dan Pemejalan
Selepas rongga acuan diisi dengan plastik cair, proses penyejukan bermula. Sistem penyejukan, yang biasanya terdiri daripada saluran air dalam acuan, mengedarkan air sejuk untuk mengeluarkan haba dari plastik. Apabila plastik kehilangan haba, ia beransur-ansur menjadi pepejal menjadi bentuk botol. Masa penyejukan adalah parameter penting kerana ia mempengaruhi kualiti dan kecekapan pengeluaran botol. Jika masa penyejukan terlalu singkat, botol mungkin berubah bentuk semasa pengeluaran. Jika terlalu lama, kitaran pengeluaran akan dilanjutkan, mengurangkan produktiviti keseluruhan.
3.4 Pembukaan dan Pelepasan Acuan
Sebaik sahaja plastik telah pepejal, unit pengapit membuka acuan. Plat yang bergerak bergerak menjauhi plat tetap, memisahkan dua bahagian acuan. Mekanisme lenting, seperti pin ejektor atau plat ejektor, kemudian menolak botol siap keluar dari rongga acuan. Botol yang dikeluarkan kemudian dikeluarkan dari mesin, sama ada secara manual atau oleh sistem automatik, dan kitaran sedia untuk dimulakan semula.
4. Faktor-Faktor Yang Mempengaruhi Prestasi Mesin Pengacuan Suntikan Botol
4.1 Sifat Bahan Plastik
Bahan plastik yang berbeza mempunyai takat lebur, kelikatan, dan kadar pengecutan yang berbeza. Sebagai contoh, polietilena mempunyai takat lebur yang agak rendah dan kecairan yang tinggi, manakala polikarbonat mempunyai takat lebur yang lebih tinggi dan kecairan yang lebih rendah. Sifat-sifat ini mempengaruhi suhu pemprosesan, tekanan suntikan, dan masa penyejukan yang diperlukan untuk proses pengacuan. Sebagai pembekal, kami menyediakan sokongan teknikal untuk membantu pelanggan kami memilih bahan plastik yang sesuai dan melaraskan parameter mesin dengan sewajarnya.
4.2 Reka Bentuk Acuan
Reka bentuk acuan mempunyai kesan yang ketara terhadap kualiti botol. Acuan yang direka dengan baik harus mempunyai lokasi pintu gerbang yang betul, sistem pelari dan saluran penyejukan. Pintu adalah bukaan di mana plastik cair memasuki rongga acuan. Saiz dan lokasinya boleh menjejaskan corak aliran plastik dan rupa botol. Sistem pelari mengedarkan plastik cair dari muncung ke pintu pagar, dan reka bentuknya harus meminimumkan penurunan tekanan dan sisa bahan. Saluran penyejukan bertanggungjawab untuk mengeluarkan haba daripada plastik, dan susun aturnya harus memastikan penyejukan seragam untuk mengelakkan meledingkan dan kecacatan lain.
4.3 Parameter Mesin
Parameter mesin, seperti kelajuan suntikan, tekanan, suhu, dan masa penyejukan, perlu diselaraskan dengan teliti mengikut bahan plastik dan reka bentuk acuan. Sebagai contoh, kelajuan suntikan yang lebih tinggi mungkin diperlukan untuk botol isipadu besar atau plastik dengan kelikatan tinggi, manakala tekanan suntikan yang lebih rendah mungkin diperlukan untuk mengelakkan pembungkusan yang berlebihan pada acuan. Suhu tong dan acuan juga perlu dikekalkan dalam julat tertentu untuk memastikan peleburan dan pemejalan plastik yang betul.
5. Kelebihan Syarikat Kami sebagai Pembekal
Sebagai pembekal mesin pengacuan suntikan botol profesional, kami mempunyai beberapa kelebihan. Pertama, mesin kami dilengkapi dengan teknologi canggih dan komponen berkualiti tinggi, memastikan prestasi yang stabil dan hayat perkhidmatan yang panjang. Kedua, kami menawarkan pelbagai jenis model mesin, daripada mesin bertan kecil untuk pengeluaran berskala kecil kepada mesin bertan besar untuk pembuatan volum tinggi. Ketiga, pasukan teknikal kami menyediakan perkhidmatan selepas jualan yang komprehensif, termasuk pemasangan, pentauliahan, latihan dan penyelenggaraan. Kami juga menawarkan penyelesaian tersuai untuk memenuhi keperluan khusus pelanggan kami.
Jika anda berada di pasaran untuk mesin pengacuan suntikan botol, kami menjemput anda untuk menghubungi kami untuk perbincangan terperinci. Pasukan jualan kami yang berpengalaman dengan senang hati akan memberikan anda lebih banyak maklumat tentang produk kami dan membantu anda memilih mesin yang paling sesuai untuk keperluan pengeluaran anda. Sama ada anda pengilang berskala kecil atau perusahaan berskala besar, kami komited untuk menyediakan penyelesaian dan perkhidmatan terbaik kepada anda.


Rujukan
- "Buku Panduan Pengacuan Suntikan" oleh OSSWALD, TA
- "Reka Bentuk dan Pembangunan Produk Plastik" oleh ROSATO, DV