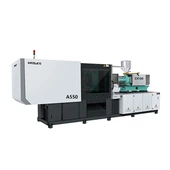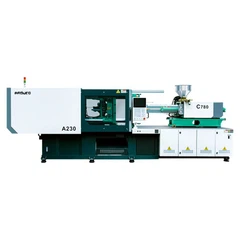

Mesin Pengacuan Suntikan Hibrid untuk Pembuatan Komponen Automotif
Kejuruteraan khusus untuk-komponen struktur dinding nipis dan-bahagian automotif dalaman/luaran berketepatan tinggi, mesin pengacuan suntikan hibrid ini menggabungkan servo-teknologi pemacu skru elektrik dengan pengapit hidraulik dan kuasa suntikan. Ia memberikan kebolehulangan kedudukan ±0.01 mm sambil mengurangkan penggunaan tenaga sehingga 45% berbanding sistem hidraulik tulen.
Pengeluaran komponen automotif memerlukan toleransi dimensi yang ketat, masa kitaran yang singkat dan kadar sekerap minimum merentasi pengeluaran berterusan 24/7. Mesin hidraulik tradisional sering bergelut dengan ketekalan ketepatan dan kestabilan terma sepanjang anjakan pengeluaran yang lama, manakala semua-sistem elektrik menghadapi kekangan tan dan kos pada komponen struktur bahagian-tebal.
Sistem hibrid ini menggunakan motor servo elektrik untuk pemplastikan berterusan, memisahkan fasa dos daripada operasi hidraulik. Tekanan hidraulik memacu pengapit acuan, tarikan teras dan-pergerakan unit suntikan berkelajuan tinggi. Seni bina hibrid ini menghilangkan minyak terlalu panas yang disebabkan oleh pendikitan injap berkadar semasa pemplastikan, mengekalkan suhu cair yang konsisten dan mengurangkan jumlah kos operasi.
Spesifikasi Utama
|
Parameter Spesifikasi |
Julat Nilai / Metrik |
Nota Kejuruteraan |
|
Daya Pengapit |
2000 kN - 10,000 kN (200 - 1000 Tan) |
Terus-togol hidraulik atau dua-struktur pengunci plat |
|
Kelajuan Suntikan |
Sehingga 350 mm/s (Standard) / 800 mm/s (Penumpuk) |
Sokongan penumpuk nitrogen untuk bahagian dinding ultra-nipis |
|
Pilihan Diameter Skru |
Ø 45 mm - Ø 105 mm |
Pilihan nitrided atau dwilogam tersedia berdasarkan resin |
|
Kapasiti Tembakan Teoritikal |
320 cm³ - 4200 cm³ |
Dikira pada ketumpatan setara PS |
|
Strok Pelepasan |
150 mm - 350 mm |
Plat pin ejektor hidraulik dengan kawalan daya boleh laras |
|
Ikat-Jarak Bar (H×V) |
560×560 mm - 1180×1080 mm |
Menampung pelbagai-acuan automotif rongga dan peluncur teras |
|
Sistem Pemacu |
Servo Elektrik AC (Dos) + Servo Hidraulik (Apit/Suntikan) |
Pengawal tertutup dua-gelung dengan injap pelega berkadar |
Ciri-ciri Utama
Operasi Selari Terpisah:Pemacu pemplastikan elektrik berjalan secara bebas daripada fungsi hidraulik, membolehkan pemulihan selari semasa pembukaan acuan dan pergerakan ejector untuk memendekkan masa kitaran kering.
Tertutup-Pengawal Suntikan Gelung:Pengekod linear optik respons tinggi{0}}menjejaki kedudukan suntikan dengan resolusi ukuran ±0.005 mm, mengurangkan variasi berat bahagian-ke-bahagian.
Teras Boleh Laras-Tarik Hidraulik:Tarikan teras hidraulik dwi boleh diprogramkan disepadukan terus ke dalam pengawal mesin mengendalikan gelangsar kompleks dan potongan bawah pada panel pintu dan kelompok instrumen.
Sistem Hidraulik Minyak-Rendah:Pembolehubah-pam servo anjakan beroperasi atas permintaan, mengekalkan suhu minyak hidraulik di bawah 45 darjah tanpa air besar-menara penyejuk.
Konfigurasi Mesin
Mesin mengasingkan-kerja putaran tork tinggi (putaran skru) daripada kerja daya dinamik (pengapit dan suntikan dinamik) merentas empat sub-pemasangan teras operasi:
Pemacu Dos Elektrik Servo:Memacu skru pemplastikan tork berterusan- terus melalui motor servo AC bebas. Ini memisahkan dos daripada penurunan tekanan hidraulik, mengekalkan homogeni cair yang stabil dan masa dos yang seragam tanpa mengira pergerakan mesin selari.
Akumulator Servo Hidraulik:Menguasakan silinder suntikan, unit ini menggunakan kawalan suis Halaju/Tekanan (V/P) yang tepat untuk membekalkan-kelajuan tinggi,{1}}prestasi suntikan dinamik tekanan tinggi untuk-komponen struktur dinding nipis.
Dua-Unit Pengapit Plat:Menggabungkan penguncian bar ikatan hidraulik dinamik-dengan pelarasan ketinggian acuan automatik, memastikan perlindungan acuan tekanan-yang pantas dan rendah dan pengedaran daya pengapit seragam merentasi muka acuan.
Pengawal Pusat:Beroperasi melalui-rangkaian bas EtherCAT berkelajuan tinggi, mengagregatkan maklum balas penderia masa-sebenar daripada semua pengekod linear, transduser tekanan dan zon suhu pada selang persampelan 1 ms untuk kawalan gerakan gelung-tertutup.
Produk-Kelebihan Teknikal Khusus
±0.01 mm Kebolehulangan Kedudukan:Pengekod berputar-terus pada unit pengapit mengurangkan pembentukan denyar pada-penyambung automotif berbilang rongga dan perumah lampu.
Penjimatan Tenaga:Kuasa pengendalian berkurangan kepada sifar semasa fasa pegangan dan penyejukan, mengurangkan profil beban kVA sebanyak 30% - 45% berbanding sistem hidraulik pam anjakan-tetap.
Profil Kelajuan Suntikan Linear:Suntikan berbantu akumulator-mengekalkan halaju hadapan aliran seragam melalui laluan panjang-aliran panjang, menghapuskan kecacatan talian kimpalan pada fascia bampar dan trim tiang A/B/C.
Degradasi Resin Dikurangkan:Pemplastikan elektrik menyediakan -regulasi tekanan belakang yang tepat sehingga 5 bar, menghalang pemotongan rantai polimer dalam resin kejuruteraan terisi ricih-sensitif.
Aplikasi Biasa
Komponen Automotif Luaran
Gril Hadapan & Sisipan Bampar: Keperluan kadar aliran tinggi pada laluan aliran panjang tanpa tanda sinki permukaan.
Pelapik Gerbang Roda: Dibentuk menggunakan sebatian PP/EPDM kitar semula yang memerlukan penghantaran tork yang stabil semasa pengplastikan.
Potong Dalaman & Bahagian Struktur
Sub-Panel Pintu: Urutan tarik berbilang-teras hidraulik-untuk potongan bawah dan bos klip pelekap.
Panel Instrumen Menyokong: Komponen PP bertetulang gentian-kaca-panjang yang memerlukan geometri skru lembut untuk mengekalkan panjang gentian.
Pencahayaan Automotif & Elektrik
Perumah Lensa Lampu Depan: Pergerakan penjepit getaran-rendah untuk mengekalkan kejelasan optik yang tinggi dalam resin PC/PMMA lutsinar.
Kotak Persimpangan Enjin Bay: PBT/PA66-bahan kalis nyalaan yang memerlukan tekanan suntikan tinggi untuk mengisi bahagian rusuk nipis.
Keserasian Bahan
|
Jenis Resin |
Memproses Julat Suhu |
Konfigurasi Skru yang Disyorkan |
Aplikasi Automotif Khusus |
|
PP + 30% Talk / EPDM |
210 darjah - 250 darjah |
Skru nitrided standard dengan kepala pembancuh |
Panel instrumen, trim pintu |
|
PA66 + 30% GF |
270 darjah - 310 darjah |
Tong dwilogam, petua penerbangan tungsten karbida |
Di bawah-kurungan-hud, penyambung |
|
Aloi PC / ABS |
250 darjah - 280 darjah |
Skru ricih-sederhana dengan penerbangan mampatan-rendah |
Konsol tengah, penutup kotak sarung tangan |
|
PMMA / PC |
240 darjah - 290 darjah |
Skru permukaan-berkilat tinggi, tong bersalut krom- |
Kanta lampu belakang, panduan cahaya optik |
|
POM |
190 darjah - 210 darjah |
Skru aloi anti-menghakis, gelang injap sehala |
Gear automotif, klip tali pinggang keledar |
Pilihan Konfigurasi & Matriks Pemilihan
Untuk memilih konfigurasi mesin yang betul, padankan spesifikasi komponen sasaran anda menggunakan tiga-panduan langkah di bawah:
Kira Daya Pengapit yang Diperlukan
Gunakan formula berikut untuk menganggarkan tan pengapit minimum yang diperlukan untuk acuan anda:
Daya Pengapit (dalam kN)=Unjuran Luas Bahagian (dalam cm²) × Kiraan Rongga × Faktor Tekanan Rongga (30 hingga 60 MPa bergantung kepada kelikatan resin)
Tentukan Keperluan Halaju Suntikan
Pilih tindak balas dinamik sistem suntikan yang sesuai berdasarkan ketebalan dinding komponen:
Kemasan Dalaman & Luaran Standard (Ketebalan dinding < 2.5 mm): Sistem Pemacu Servo Hidraulik Standard.
Nipis-Bahagian Optik Dinding, Pencahayaan atau Penyambung (Ketebalan dinding < 1.2 mm): Pakej Bantuan Akumulator Nitrogen (menyampaikan kelajuan suntikan melebihi 500 mm/s).
Pilih Pemasangan Tong & Skru Berdasarkan Pengisi Resin
Pilih metalurgi silinder untuk memadankan kekasaran kimia dan mekanikal gred polimer anda:
Resin Tidak Terisi (ABS Standard, PP, PC): Pemasangan Keluli Nitrided Standard (SACM 645).
Glass Fiber or Mineral Filled Compounds (>Kandungan Pengisi 15%): Tong Dwilogam dengan Penerbangan Skru Bersalut Tungsten Carbide.
Pakej Pilihan
Sequential Valve Gating (SVG): Bersepadu 4 hingga 12 zon pneumatik/ antara muka kawalan pintu injap hidraulik untuk acuan tanpa pelari.
Antara Muka Robot Bersepadu Automatik: Sambungan palam standard Euromap 67 / SPI-dan-untuk pengekstrakan bahagian robot servo 3 paksi.
Sistem Plat Magnetik: Mengurangkan masa pertukaran acuan daripada 45 minit kepada di bawah 5 minit pada saiz lot kecil-ke-sederhana.
Pembuatan & Kawalan Kualiti
Setiap mesin menjalani protokol ujian pembuatan piawai sebelum penghantaran:
Pengesahan Paralelisme Platen:Plat bermesin diukur di bawah tonase pengapit lokap penuh menggunakan penunjuk dail elektronik. Keselarian kekal dalam Kurang daripada atau sama dengan 0.05 mm/m.
Tekanan-Pembinaan Bingkai Lega:Katil mesin menjalani penyepuhlindapan pelepasan tekanan haba untuk mengelakkan ubah bentuk struktur sepanjang hayat operasi yang panjang.
Ujian Hidrostatik:Semua manifold hidraulik, injap dan paip keras diuji tekanan-sehingga 300 bar untuk mengelakkan kebocoran pengedap di bawah tekanan haba berterusan.
Larian Penerimaan Kilang 48 Jam:Mesin beroperasi secara berterusan selama 48 jam dengan pemantauan suhu minyak, mengesahkan tahap hingar di bawah 72 dBA dan kestabilan suhu dalam ±2 darjah .
Penyesuaian & Sokongan OEM
Geometri Skru Khusus:Skru penghalang, tong berventilasi untuk pemindahan lembapan tanpa-pengeringan dan petua pengadun khusus untuk pengedaran masterbatch.
Ikatan Tersuai-Kelegaan Bar:Jarak lanjutan antara bar pengikat-untuk memuatkan kotak slaid besar dan acuan automotif teras dalam.
Naik Taraf Suntikan Berbilang{0}}Bahan:Unit suntikan hidraulik atau elektrik sekunder (L-bentuk, Piggyback atau peletakan Menegak) untuk dua-aplikasi pengacuan pukulan (2K).
Integrasi Sistem Kawalan:Antara muka perisian PLC tersuai yang disesuaikan dengan-SCADA seluruh kilang, protokol Euromap 63/77 atau penyepaduan pangkalan data MES.
Perkara yang Perlu Diberikan oleh Pembeli untuk Sebut Harga Terperinci
Sediakan data teknikal berikut untuk menerima cadangan mesin terperinci dan simulasi masa kitaran dalam masa 24 jam:
Lukisan Bahagian / Fail CAD:Fail LANGKAH 3D atau IGES termasuk ketebalan dinding, luas permukaan yang ditayangkan dan dimensi keseluruhan.
Gred resin:Jenama resin khusus, penetapan gred dan peratusan pengisi (cth, Sabic PP 108MF97 dengan 20% Talc).
Dimensi & Susun Atur Acuan:Ketinggian acuan (min/maks), berat, kiraan rongga, jenis pelari (pelari sejuk vs. panas) dan kiraan injap tarik-teras.
Output Pengeluaran yang Diperlukan:Masa kitaran sasaran, keperluan volum harian dan butiran automasi sekunder (cth, IML, pilihan robot-dan-tempat).
Voltan Utiliti Loji:Spesifikasi talian kuasa tempatan (cth, 480V/60Hz/3 Fasa atau 380V/50Hz/3 Fasa).
Soalan Lazim
S: Bagaimanakah mesin pengacuan suntikan hibrid berbanding dengan semua-mesin elektrik untuk bahagian automotif?
J: Mesin hibrid menawarkan kelajuan suntikan dan keupayaan daya yang lebih tinggi untuk-bahagian struktur bahagian tebal atau panel dalaman yang besar pada kos modal yang lebih rendah daripada semua-mesin elektrik dengan tonase pengapit yang setara. Mereka mengekalkan kecekapan motor elektrik semasa pemplastikan semasa menggunakan tekanan hidraulik untuk daya pengapit dan tarikan teras.
S: Apakah selang penyelenggaraan yang diperlukan untuk sistem servo hidraulik?
J: Elemen penapisan minyak hidraulik perlu diganti setiap 2,000 jam operasi. Pensampelan minyak untuk pencemaran zarah dan kandungan air harus berlaku setiap 4,000 jam. Penyelenggaraan minyak yang betul memanjangkan jangka hayat operasi pam dan injap melepasi 30,000 jam.
S: Bolehkah mesin ini memproses resin dengan kandungan gentian kaca yang tinggi (30–50%)?
A: Ya. Apabila mengendalikan resin kejuruteraan bertetulang seperti PA66-GF30 atau PBT-GF40, kami membekalkan tong dwilogam yang dialas dengan aloi berasaskan nikel dan penerbangan skru tungsten karbida bermuka keras sepenuhnya untuk mengelakkan haus kasar.
S: Apakah penjimatan tenaga yang boleh dijangkakan berbanding dengan mesin hidraulik tradisional?
J: Penggunaan tenaga menurun sebanyak 30% hingga 45%. Pemacu pemplastikan elektrik menghilangkan kehilangan penukaran hidraulik semasa putaran skru dan pam hidraulik frekuensi{3}}pembolehubah menarik kuasa yang boleh diabaikan semasa fasa penyejukan bahagian.
S: Adakah pengawal menyokong piawaian Euromap untuk automasi?
A: Ya. Pengawal mesin termasuk antara muka Euromap 67 standard untuk penyepaduan robot, bersama-sama dengan Euromap 77 untuk pertukaran data dengan sistem pelaksanaan kilang (MES).
Cool tags: mesin pengacuan suntikan hibrid untuk bahagian automotif, mesin pengacuan suntikan hibrid China untuk pengeluar bahagian automotif, pembekal, kilang